ISO9001认证专业光学元件制造商&供应商
服务热线:177 4349 1921 admin@ytoptics.com

产品分类
联系我们


大口径光学窗口在真空/高压环境下的形变控制
发布时间:2026-9-7
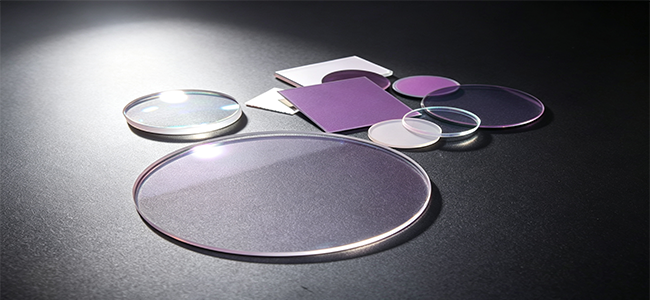
随着红外探测、空间光学和高功率激光系统的发展,大口径光学窗口的形变问题正从“可忽略的细节”变为“必须专门应对的瓶颈”。根本原因在于:窗口在压差下的中心变形量,与直径的四次方成正比,与厚度的三次方成反比。口径从100 mm增加到200 mm,若厚度不变,变形量将增大为原来的16倍。更复杂的是,压力形变与热形变往往相互叠加,最终面形可能完全出乎意料。典型如低温杜瓦窗口,单独压差使窗口内凹约1.8 μm,但叠加25°C轴向温差后窗口反而外凸——方向完全反转。这说明只按压差设计窗口,试验阶段大概率要“翻车”。
一、形变机理:力-热耦合
压力致形变将窗口视为周边支撑圆板,均匀压差下中心挠度对厚度极其敏感(三次方反比关系)。一块Φ200 mm、厚15 mm的熔石英窗口,1 atm压差下中心变形约1.5~2 μm,对于长波红外系统已接近λ/10的工程容限。口径增至250 mm时变形接近3 μm,只能靠加厚应对,但厚度从15 mm增至20 mm后透过率下降约2%、重量增加33%。
热致形变通过两条路径影响窗口:一是折射率随温度变化(热光效应),熔石英dn/dT≈1.1×10⁻⁵/°C,15 mm厚、20°C轴向温差即贡献约3.3 μm光程差,远超压力贡献;二是热膨胀导致面形弯曲,轴向温差使窗口向高温侧鼓起,径向温差则导致边缘翘起或中心塌陷。力-热耦合具有非线性特征,必须联合仿真,不可分别计算后简单叠加。
大口径窗口选材不能只看透过率,需综合权衡以下参数:
|
材料 |
弹性模量(GPa) |
CTE(×10⁻⁶/°C) |
优势 |
短板 |
适用场景 |
|
熔石英 |
73 |
0.5 |
热膨胀极低、光学均匀性优异 |
模量有限 |
高精度干涉/光刻窗口 |
|
蓝宝石 |
400 |
5.0~6.6 |
高强度、宽谱段(0.15~5.5μm) |
各向异性CTE |
高温高压/中红外窗口 |
|
ZnSe |
70 |
7.1 |
红外透过优异 |
力学偏软、高温氧化 |
一般不推荐用于大口径高压 |
选型核心原则:先按光谱需求筛出候选,再按压差估算厚度排除不可行方案,最终必须做力-热耦合仿真——常温和真空低温下材料的性能排名可能完全颠倒。
三、结构设计
安装方式决定面形结果:同样窗口、同样压差,装法不同面形变化可差数倍。
刚性夹持结构简单但安装应力大,低温下金属法兰收缩远超光学窗口(不锈钢CTE≈17×10⁻⁶/°C vs 蓝宝石5~6.6×10⁻⁶/°C),额外压缩应力显著增加开裂风险。柔性支撑允许窗口径向自由膨胀,用弹性元件吸收热变形,是低温窗口的首选。工程中更常用“半刚性”折中方案——窗口与金属座间加聚酰亚胺或铟箔柔性垫片。
台阶窗口近年应用渐广:在窗口边缘加工精密台阶面,同时承担定位与密封功能,定位精度可达±0.05 mm。关键工艺要求:台阶厚度≥3 mm,过渡棱边倒圆R≥0.5 mm,台阶面平面度≤5 μm。虽加工成本高30%~50%,但节省装调时间,大批量项目中综合成本更优。
针对蓝宝石-金属热失配难题,双C形环结构是成熟方案——在窗口与法兰间串联两个C形金属环,轴向密封与热应力吸收分离,热变形通过C形环弹性弯曲吸收而基本不传递至窗口。其工程哲学是:不消除应力,而是切断应力传递路径。
四、装调工艺
压紧力矩量化控制是装调中最易出问题环节。M4~M6螺钉推荐力矩0.8~2.5 N·m,具体需根据窗口尺寸和密封圈压缩量计算。执行要点:对称、分步、多次拧紧,对角顺序分3~4次逐步加力。
低温预紧力再调整经常被遗漏——室温拧紧的螺钉在低温下可能松脱或过紧。建议通过热循环试验验证,必要时采用低温专用碟形弹簧垫圈保持恒定预紧力。
五、主动补偿
当被动设计到极限时,可转向“补偿形变像差”而非“消除形变”。技术路线为:有限元计算窗口在力-热耦合下的面形变化和折射率分布,在光学设计软件中用自定义面型(偶次非球面+梯度折射率)等效模拟波前畸变,再通过补偿透镜组或变焦设计校正像差。该方法降低窗口本身的设计压力,但增加了系统复杂度。
前沿方向包括在窗口边缘集成FBG传感器实现应变实时监测,配合变形镜进行动态校正,目前处于实验室验证阶段。
六、工程经验
案例:Φ200 mm红外杜瓦窗口。初始设计选用ZnSe、厚12 mm、刚性夹持,仿真波前误差1.2 μm超出容限。优化后换为熔石英、厚度16 mm、改用柔性支撑(加聚酰亚胺垫片),波前误差降至0.45 μm满足要求。关键教训:热致形变是主导因素时,换材料和改支撑比单纯加厚度有效得多。
案例:高压气体吸收池窗口(2 MPa CO₂,室温)。选用蓝宝石Φ100 mm×8 mm,双C形环密封,实测波前误差0.38 μm,满足λ/10@4 μm指标,经1000次循环加压后面形无变化。
结语
大口径窗口形变控制没有“一招鲜”——加厚度牺牲透过率和重量,换材料可能牺牲光谱,做补偿增加系统复杂度。靠谱的工程流程是:摸清工况(压差、温度、波宽容限)→力-热-光联合仿真(找准主要矛盾)→方案迭代权衡→常压+热真空试验验证→装配工艺文件标准化(力矩、顺序、检测方法)。
形变不可怕,可怕的是对形变没有预期。只要把耦合关系算清楚、把安装工艺管到位,大口径窗口的形变完全可以在工程上得到有效控制。
上一条 : 金属基底反射镜的热变形与面形保持 下一条 : BK7光学玻璃透镜在机器视觉与实验室系统中的核心应用
 |
|
|
|
|