Профессиональный производитель и поставщик оптики
+86-0431-87911611 admin@ytoptics.com

Категории продукции
Контакты
- ООО "Чанчунь Ютай Оптика "
-
 Email: admin@ytoptics.com
-
 Отдел маркетинга
Русскоязычный телефон:
86-19944866841
-
 Адрес: Китай,провинция Цзилинь,
Автомобильныйинновационныйпарк 2#
Термическая деформация и сохранение формы поверхности зеркал на металлической подложке
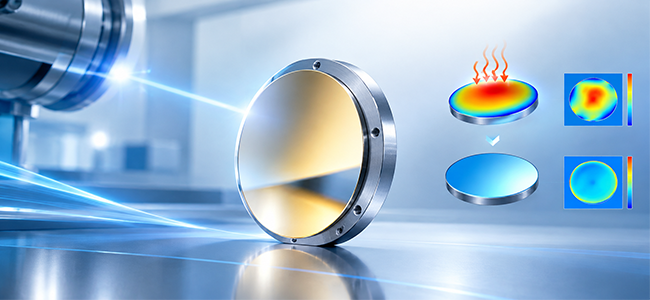
В спутниковых камерах, терминалах лазерной связи и инфракрасных телескопах установлено одно или несколько зеркал. Если эти зеркала изготовлены из металла, а не из стекла, они легче и лучше проводят тепло — но есть одна проблема: металл расширяется и сжимается при изменении температуры. При изменении температуры поверхность зеркала перестаёт быть плоской, и оптическая система «сбивается».
Что происходит, когда поверхность зеркала перестаёт быть плоской
Как только зеркало деформируется, волновой фронт искажается. В лёгких случаях изображение размывается и фокусное расстояние смещается; в тяжёлых — качество изображения напрямую падает. Для терминалов лазерной связи термическая деформация зеркала приводит к расходимости пучка и искажению волнового фронта, мощность, попадающая на детектор, уменьшается, и канал связи становится нестабильным. Поэтому контроль термической деформации металлических зеркал по сути означает сохранение оптических характеристик.
Два источника термической деформации
Первый — тепловое расширение и сжатие самого тела зеркала. При изменении температуры размеры всех частей зеркала меняются. Если одна сторона зеркала обращена к холодному космосу, а другая — к нагревающимся электронным компонентам, температуры двух сторон различаются, и величины расширения тоже различаются. Внутри возникают термические напряжения, и поверхность зеркала «выкручивается».
Второй — покрытие и подложка «конфликтуют». На поверхность алюминиевых зеркал обычно наносят слой химического никеля, поскольку никель можно отполировать до оптической шероховатости. Однако коэффициенты теплового расширения алюминия и никель-фосфорного сплава различаются. При изменении температуры один расширяется быстрее, другой медленнее, на границе раздела они тянут друг друга, и зеркало изгибается. Это биметаллический эффект. В низкотемпературных инфракрасных системах, работающих при 100 К, перепад от комнатной температуры до рабочей составляет несколько сотен градусов — такого изгиба достаточно, чтобы полностью вывести зеркало из строя.
Как сохранить форму поверхности
Согласование материалов. Использование высококремнистого алюминиевого сплава (содержание кремния более 40%) в качестве подложки позволяет настроить его коэффициент теплового расширения близко к коэффициенту химического никелевого слоя (около 13×10⁻⁶/К), что принципиально уменьшает биметаллический изгиб. Углерод-углеродные композиты и керамические матричные композиты — другой путь: крайне низкий коэффициент теплового расширения и малая плотность делают их пригодными для высокотемпературных вакуумных сред.
Снятие напряжений конструкцией. Металлические зеркала малого и среднего диаметра (150–250 мм) сейчас чаще всего используют центральную заднюю опору или заднее крепление вместо крепления по наружному фланцу — именно для уменьшения влияния монтажных напряжений на поверхность зеркала. В некоторых исследованиях применяются узлы вторичных зеркал со сферическими шарнирами, позволяющие термической деформации разгружаться, что обеспечивает среднеквадратичную ошибку формы поверхности около 3 нм в диапазоне от -30°C до 70°C.
Компенсация на этапе проектирования. Более глубокий подход: раз термической деформации не избежать, форму зеркала и распределение материалов проектируют заранее так, чтобы его деформация в конкретном температурном поле точно «компенсировала» оптические аберрации.
Как проверить
На этапе проектирования методом конечных элементов рассчитывают изменение формы поверхности под тепловой нагрузкой, затем с помощью полиномов Цернике раскладывают его на оптические аберрации — дефокусировку, астигматизм — и проверяют, укладываются ли они в допуск. В завершение интерферометром измеряют зеркало в реальной температурной среде и подтверждают надёжность моделирования.
Есть один легко упускаемый момент: влияние усилия затяжки крепежа. Во многих случаях усилие от затягивания винтов при сборке при низких температурах становится основным источником погрешности формы поверхности. Поэтому термическое проектирование не может ограничиваться только материалами и температурой — технология сборки также определяет итоговое качество поверхности зеркала.
В конечном счёте контроль термической деформации металлических зеркал — это поиск баланса между тепловым расширением материалов, жёсткостью конструкции и допуском на форму оптической поверхности. Сочетание материалов с согласованным расширением, гибкой сборки и активной компенсации продвигает металлические зеркала в сторону всё более экстремальных температурных условий. В области изготовления и контроля формы поверхности таких высокоточных металлических зеркал Чанчунь Юйтай Оптикс давно специализируется на обработке зеркал на металлической подложке и оптимизации их термической стабильности — от выбора материалов и согласования покрытий до технологии сборки — предлагая практически реализуемые решения по сохранению формы поверхности для космической оптики и низкотемпературных инфракрасных систем.
Что происходит, когда поверхность зеркала перестаёт быть плоской
Как только зеркало деформируется, волновой фронт искажается. В лёгких случаях изображение размывается и фокусное расстояние смещается; в тяжёлых — качество изображения напрямую падает. Для терминалов лазерной связи термическая деформация зеркала приводит к расходимости пучка и искажению волнового фронта, мощность, попадающая на детектор, уменьшается, и канал связи становится нестабильным. Поэтому контроль термической деформации металлических зеркал по сути означает сохранение оптических характеристик.
Два источника термической деформации
Первый — тепловое расширение и сжатие самого тела зеркала. При изменении температуры размеры всех частей зеркала меняются. Если одна сторона зеркала обращена к холодному космосу, а другая — к нагревающимся электронным компонентам, температуры двух сторон различаются, и величины расширения тоже различаются. Внутри возникают термические напряжения, и поверхность зеркала «выкручивается».
Второй — покрытие и подложка «конфликтуют». На поверхность алюминиевых зеркал обычно наносят слой химического никеля, поскольку никель можно отполировать до оптической шероховатости. Однако коэффициенты теплового расширения алюминия и никель-фосфорного сплава различаются. При изменении температуры один расширяется быстрее, другой медленнее, на границе раздела они тянут друг друга, и зеркало изгибается. Это биметаллический эффект. В низкотемпературных инфракрасных системах, работающих при 100 К, перепад от комнатной температуры до рабочей составляет несколько сотен градусов — такого изгиба достаточно, чтобы полностью вывести зеркало из строя.
Как сохранить форму поверхности
Согласование материалов. Использование высококремнистого алюминиевого сплава (содержание кремния более 40%) в качестве подложки позволяет настроить его коэффициент теплового расширения близко к коэффициенту химического никелевого слоя (около 13×10⁻⁶/К), что принципиально уменьшает биметаллический изгиб. Углерод-углеродные композиты и керамические матричные композиты — другой путь: крайне низкий коэффициент теплового расширения и малая плотность делают их пригодными для высокотемпературных вакуумных сред.
Снятие напряжений конструкцией. Металлические зеркала малого и среднего диаметра (150–250 мм) сейчас чаще всего используют центральную заднюю опору или заднее крепление вместо крепления по наружному фланцу — именно для уменьшения влияния монтажных напряжений на поверхность зеркала. В некоторых исследованиях применяются узлы вторичных зеркал со сферическими шарнирами, позволяющие термической деформации разгружаться, что обеспечивает среднеквадратичную ошибку формы поверхности около 3 нм в диапазоне от -30°C до 70°C.
Компенсация на этапе проектирования. Более глубокий подход: раз термической деформации не избежать, форму зеркала и распределение материалов проектируют заранее так, чтобы его деформация в конкретном температурном поле точно «компенсировала» оптические аберрации.
Как проверить
На этапе проектирования методом конечных элементов рассчитывают изменение формы поверхности под тепловой нагрузкой, затем с помощью полиномов Цернике раскладывают его на оптические аберрации — дефокусировку, астигматизм — и проверяют, укладываются ли они в допуск. В завершение интерферометром измеряют зеркало в реальной температурной среде и подтверждают надёжность моделирования.
Есть один легко упускаемый момент: влияние усилия затяжки крепежа. Во многих случаях усилие от затягивания винтов при сборке при низких температурах становится основным источником погрешности формы поверхности. Поэтому термическое проектирование не может ограничиваться только материалами и температурой — технология сборки также определяет итоговое качество поверхности зеркала.
В конечном счёте контроль термической деформации металлических зеркал — это поиск баланса между тепловым расширением материалов, жёсткостью конструкции и допуском на форму оптической поверхности. Сочетание материалов с согласованным расширением, гибкой сборки и активной компенсации продвигает металлические зеркала в сторону всё более экстремальных температурных условий. В области изготовления и контроля формы поверхности таких высокоточных металлических зеркал Чанчунь Юйтай Оптикс давно специализируется на обработке зеркал на металлической подложке и оптимизации их термической стабильности — от выбора материалов и согласования покрытий до технологии сборки — предлагая практически реализуемые решения по сохранению формы поверхности для космической оптики и низкотемпературных инфракрасных систем.
Поделиться:


NEXT : Как управлять деформацией крупногабаритных оптических окон в вакууме и под давлением

Свяжитесь с нами 86-15584132290
Позвоните нам сейчас!
86-15584132290Позвоните нам сейчас!
Онлайн чат
Онлайн чат
 2433808388